 EN
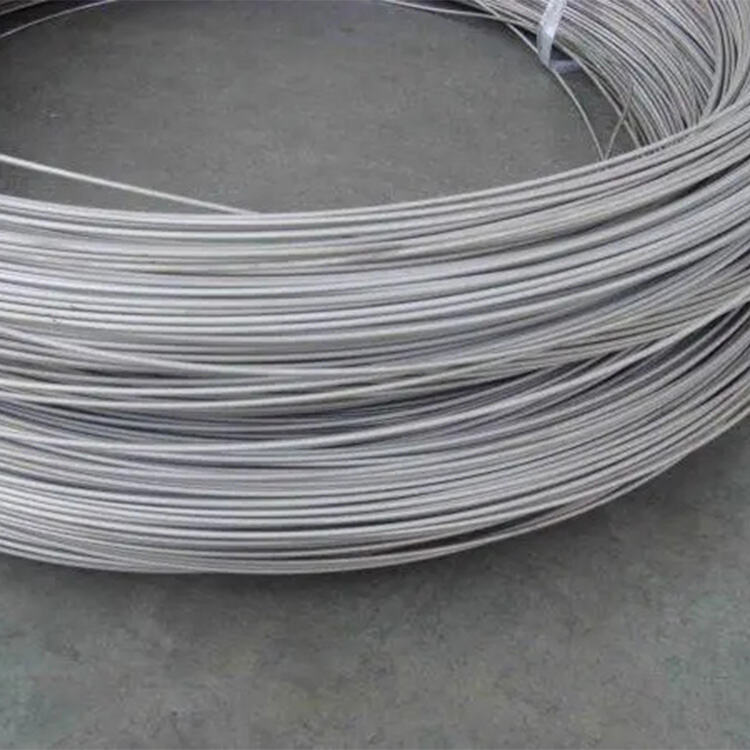
Gli ambienti di lavorazione chimica richiedono attrezzature in grado di resistere a condizioni estreme, a mezzi aggressivi e a cicli operativi gravosi. La scelta dei materiali per scambiatori di calore, condensatori e sistemi di raffreddamento influisce direttamente sull'affidabilità della produzione, sui costi di manutenzione e sulla durata degli impianti. La serpentina in titanio si è affermata come standard di settore per applicazioni che richiedono prestazioni superiori in ambienti chimici corrosivi, dove i materiali convenzionali falliscono e i tempi di fermo operativo diventano proibitivamente costosi.
La crescente domanda di soluzioni affidabili per serpentine in titanio riflette un cambiamento fondamentale nel modo in cui i produttori chimici valutano gli investimenti in attrezzature. Invece di sostituire ripetutamente componenti guasti, gli impianti adottano fin dall’inizio la tecnologia delle serpentine in titanio per eliminare i guasti causati dalla corrosione, prolungare gli intervalli di manutenzione e ottimizzare i programmi produttivi.
Resistenza alla corrosione superiore e proprietà del materiale
Protezione senza pari contro gli attacchi chimici
La bobina in titanio offre un’eccezionale resistenza ai cloruri, agli acidi ossidanti e ai mezzi corrosivi misti che degradano rapidamente le alternative convenzionali in rame-nichel o acciaio inossidabile. Lo strato passivante di ossido che si forma naturalmente sulle superfici in titanio fornisce una protezione autoriparante: pertanto, graffi superficiali o danni localizzati vengono riparati spontaneamente attraverso un processo di repassivazione. Questa proprietà intrinseca rende la bobina in titanio ideale per l’impiego con salamoie da dissalazione, disinfettanti a base di cloro, correnti di acido solforico e soluzioni di ipoclorito, dove il degrado del materiale rappresenta sia un rischio per la sicurezza sia un costo economico.
Stabilità termica e durata a lungo termine
A differenza di molte leghe speciali che si degradano a causa dei cicli termici o di un’esposizione prolungata a temperature elevate, la serpentina in titanio mantiene l’integrità strutturale su ampi intervalli operativi. Il materiale mostra un aumento minimo del tasso di corrosione anche quando si trattano fluidi a temperature elevate o durante ripetuti cicli di riscaldamento e raffreddamento. Questa stabilità termica garantisce che i componenti in serpentina di titanio rimangano prevedibili e affidabili per tutta la durata del loro impiego, sostenendo operazioni critiche nella sintesi farmaceutica, nel raffinamento petrolchimico e nella produzione di prodotti chimici specializzati, dove il guasto di un equipaggiamento provoca perdite produttive a catena.
Vantaggi economici e costo totale di proprietà
Manutenzione ridotta e vita utile prolungata
Sebbene il costo iniziale del materiale per la bobina in titanio superi quello delle alternative convenzionali, il costo totale di proprietà favorisce nettamente il titanio su un orizzonte operativo di cinque-dieci anni. Gli impianti che utilizzano bobine in titanio segnalano una frequenza di manutenzione drasticamente ridotta, praticamente nessun fermo non programmato causato da perforazione per corrosione e un intasamento o incrostazione minimi rispetto ad altri materiali. Ciò si traduce direttamente in un tempo di produzione prolungato, una riduzione della manodopera necessaria per le operazioni di pulizia e riparazione e l’eliminazione della sostituzione d’emergenza di attrezzature durante i periodi di massima produzione. L’investimento nella bobina in titanio si ripaga grazie ai risparmi operativi e ai costi evitati legati ai fermi, che altrimenti si accumulerebbero con materiali più economici ma soggetti a guasti.
Economia del ciclo di vita e mitigazione del rischio
Gli impianti di lavorazione chimica operano in rigorosi quadri normativi e di sicurezza, nei quali il guasto di un equipaggiamento comporta conseguenze legali, ambientali e reputazionali. La serpentina in titanio elimina il profilo di rischio associato ai materiali convenzionali garantendo prestazioni prevedibili e prive di guasti per tutta la durata di progetto. Gli impianti possono estendere con fiducia gli intervalli tra le ispezioni degli equipaggiamenti, rinviare i progetti di sostituzione in conto capitale e destinare le risorse per la manutenzione alle vere priorità, anziché gestire problemi cronici di corrosione. La tranquillità derivante dall'affidabilità della serpentina in titanio si traduce in un valore aziendale tangibile che va ben oltre un semplice confronto dei costi di sostituzione del componente.
Applicazioni industriali e convalida delle prestazioni
Successo comprovato in tutti i segmenti della lavorazione chimica
La tecnologia dei serpentine in titanio ha dimostrato prestazioni costanti negli impianti di dissalazione, dove l’acqua di mare aggressiva e le correnti concentrate di salamoia degraderebbero rapidamente materiali alternativi. Nella produzione farmaceutica, il serpentine in titanio consente la manipolazione sicura di solventi aggressivi e di sostanze chimiche intermedie che richiedono un’assoluta prevenzione della contaminazione e una garanzia di compatibilità del materiale. Gli impianti petrolchimici fanno affidamento sul serpentine in titanio per i sistemi di recupero termico, i condensatori e i refrigeratori esposti a correnti contenenti solfuri e acidi naftenici, dove la scelta del materiale influenza direttamente la durata degli equipaggiamenti e i margini di sicurezza operativa. I produttori di prodotti chimici specializzati che trattano soluzioni di metalli alcalini, composti fluorurati e organici clorurati specificano sistematicamente il serpentine in titanio per garantire l’affidabilità degli equipaggiamenti e la stabilità del controllo di processo.
Flessibilità progettuale e integrazione del sistema
La produzione moderna di serpentine in titanio consente geometrie personalizzate, passaggi multipli del tubo, collettori integrati e compatibilità diretta per sostituzione a bullone con i telai degli impianti esistenti. Questa flessibilità progettuale permette agli impianti di aggiornare i sistemi di scambiatori di calore o di riqualificare le reti di condensatori senza dover apportare modifiche importanti alle tubazioni o ridisegnare l’impianto. La serpentina in titanio può essere specificata con superfici interne scanalate, migliorate o lisce, a seconda delle caratteristiche di intasamento e degli obiettivi di prestazione termica, garantendo un’efficienza ottimizzata del trasferimento di calore per ogni applicazione specifica. applicazione questa adattabilità rende la serpentina in titanio una scelta pratica non solo per la costruzione di nuovi impianti, ma anche per gli aggiornamenti degli impianti e le riqualificazioni degli equipaggiamenti, dove in passato i vincoli sui materiali limitavano le opzioni di miglioramento delle prestazioni.
Domande frequenti
A quali applicazioni chimiche specifiche trae maggior beneficio l’uso di una serpentina in titanio?
La bobina in titanio eccelle nelle applicazioni che coinvolgono acqua di mare, soluzioni clorurate, sistemi acidi solforici, mezzi ossidanti e ambienti corrosivi misti, dove la compatibilità del materiale influisce direttamente sull'affidabilità delle attrezzature. Settori quali il trattamento dell'acqua di mare, la raffinazione petrolchimica, la sintesi farmaceutica e la produzione di prodotti chimici specializzati fanno affidamento sulla bobina in titanio per gestire flussi di processo aggressivi che corroderemmo o causerebbero il guasto di materiali convenzionali entro pochi mesi.
Come si confronta il costo iniziale della bobina in titanio con quello dei materiali convenzionali su un periodo di dieci anni?
Sebbene la serpentina in titanio richieda un investimento iniziale maggiore rispetto a quelle in rame-nichel o in acciaio inossidabile, il costo totale di proprietà generalmente favorisce il titanio grazie alla manutenzione notevolmente ridotta, alla vita utile prolungata e ai costi evitati legati ai fermi operativi. Gli impianti che utilizzano serpentine in titanio riportano coerentemente punti di pareggio tra tre e cinque anni; successivamente, i risparmi accumulati superano ampiamente il sovrapprezzo iniziale del materiale, rendendo la serpentina in titanio la scelta più economica sul lungo periodo.
È possibile effettuare la retroinstallazione di componenti in serpentina in titanio su sistemi di attrezzature esistenti?
Sì, la produzione moderna di serpentine in titanio supporta progetti personalizzati che ne consentono la compatibilità diretta con le strutture esistenti dell’impianto, i raccordi tubieri e le strutture di fissaggio. Molte strutture riescono a sostituire con successo scambiatori di calore e condensatori installando unità di serpentine in titanio al posto di quelle convenzionali, migliorando l'affidabilità del sistema e prolungando la vita operativa delle apparecchiature, senza richiedere modifiche importanti all’impianto né una riprogettazione delle linee di processo.
Sommario
- Resistenza alla corrosione superiore e proprietà del materiale
- Vantaggi economici e costo totale di proprietà
- Applicazioni industriali e convalida delle prestazioni
-
Domande frequenti
- A quali applicazioni chimiche specifiche trae maggior beneficio l’uso di una serpentina in titanio?
- Come si confronta il costo iniziale della bobina in titanio con quello dei materiali convenzionali su un periodo di dieci anni?
- È possibile effettuare la retroinstallazione di componenti in serpentina in titanio su sistemi di attrezzature esistenti?